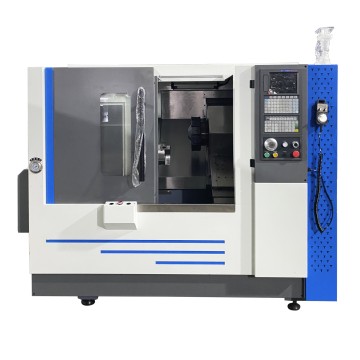
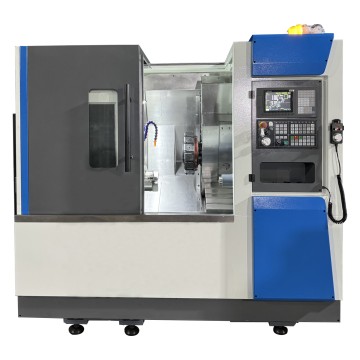
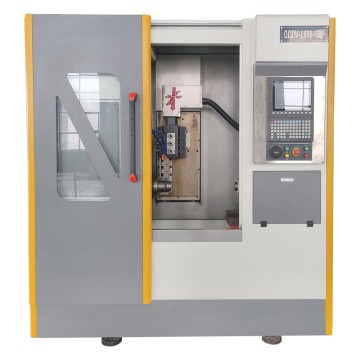
0102030405


Wiertarko-frezarka VMC Machine Opcjonalna maszyna CNC 3, 4, 5 osi
Parametr technologii
| Baza robocza | Rzeczy | Jednostka | VMC640 | VMC855 | VMC1160 | |||
| Rozmiar | mm | 800*400 | 1000*500 | 1200*600 | ||||
| Nośność | kg | 500 | 500 | 1000 | ||||
| Rozmiar rowka T (każdy) | mm | 18*3 | 18*5 | 18*5 | ||||
| Zakres przetwarzania | Napęd osi X | mm | 600 | 800 | 1100 | |||
| Napęd osi Z | mm | 450 | 550 | 600 | ||||
| Napęd osi Y | mm | 400 | 550 | 600 | ||||
| Od czoła wrzeciona do stołu | mm | 100-550 | 140-690 | 120-720 | ||||
| Od czoła wrzeciona do kolumny | mm | 390 | 600 | 650 | ||||
| Wrzeciono | Otwór stożkowy | BT40 | BT40 | BT40 | ||||
| Prędkość obrotowa | obr./min | 50-8000 | 50-8000 | 50-8000 | ||||
| Maksymalny moment wyjściowy | Nm | 48 | 70 | 70 | ||||
| Silnik wrzeciona | kW | 11/15 | 11/15 | 11/15 | ||||
| Typ wrzeciona | Pasek rozrządu | Pasek rozrządu | Pasek rozrządu | |||||
| Narzędzie | Cholewka | MAS403 BT40 | MAS403 BT40 | MAS403 BT40 | ||||
| Nit | MAS403 BT40-I | MAS403 BT40-I | MAS403 BT40-I | |||||
| Karmienie | Moment obrotowy silnika napędowego trójosiowego (X/Y/Z) | Nm | 8/8/18 | 18/18/28 | 18/18/28 | |||
| Szybka prędkość podawania | m/min | X:24 / Z:24 / Y:24 | X:24 / Z:24 / Y:24 | X:32 / Z:32/Y:30 | ||||
| Prędkość posuwu | mm/min | 1-18000 | 1-20000 | 1-20000 | ||||
| Pojemność mocy | Pojemność mocy | kVA | 25 | 25 | 25 | |||
| Pozycja | Dokładność pozycjonowania | mm | 0,01 | 0,01 | 0,01 | |||
| Powtarzalna dokładność pozycjonowania | mm | 0,006 | 0,008 | 0,008 | ||||
| Objętość obrabiarki | Wysokość maszyny | mm | 2400 | 2600 | 2800 | |||
| Powierzchnia podłogi | mm x mm | 2300x 2100 | 3200x 2400 | 3800x 2600 | ||||
| Waga | kg | 2850 | 4800 | 6200 | ||||
opis produktu


1. Ogólny układ obrabiarki
Pionowe centrum obróbkowe VMC1160 wykorzystuje pionową konstrukcję ramy z kolumną zamocowaną do łoża. Głowica wrzeciona porusza się pionowo wzdłuż kolumny (oś Z), suport porusza się wzdłuż łoża (oś Y), a stół roboczy porusza się poprzecznie wzdłuż suportu (oś X). Kluczowe komponenty, takie jak łoże, stół roboczy, suport, kolumna i głowica wrzeciona, wykonane są z żeliwa o wysokiej wytrzymałości w technologii formowania w formach piaskowych. Komponenty te poddawane są dwukrotnemu procesowi starzenia odprężającego i optymalizowane za pomocą symulacji Pro/E i Ansys w celu zwiększenia sztywności i stabilności konstrukcji, skutecznie minimalizując odkształcenia i wibracje spowodowane siłami skrawania.
2. Układ napędowy
Prowadnice trójosiowe: Wyposażone w importowane liniowe prowadnice toczne charakteryzujące się niskim tarciem statycznym/dynamicznym, wysoką czułością, minimalnymi wibracjami przy dużej prędkości, brakiem pełzania przy niskiej prędkości oraz doskonałą dokładnością pozycjonowania. Zapewnia to doskonałą wydajność serwonapędu oraz zwiększa precyzję i stabilność obróbki.
Bezpośrednie sprzężenie: Trójosiowe silniki serwo są bezpośrednio połączone z precyzyjnymi śrubami kulowymi za pomocą elastycznych sprzęgieł. Eliminuje to konieczność stosowania elementów pośrednich i zapewnia bezluzową transmisję, elastyczne podawanie i dokładne pozycjonowanie.
Bezpieczeństwo osi Z: Serwosilnik osi Z jest wyposażony w funkcję automatycznego hamowania, która aktywuje się w przypadku awarii zasilania, blokując wał silnika i zapewniając bezpieczeństwo.
3. Zespół wrzeciona
Zespół wrzeciona, wyprodukowany przez wyspecjalizowanego tajwańskiego dostawcę, charakteryzuje się wysoką precyzją i sztywnością. Wyposażony w precyzyjne łożyska wrzeciona klasy P4, cały zespół poddawany jest dynamicznemu wyważaniu i testom rozruchowym w środowisku o kontrolowanej temperaturze, co wydłuża żywotność i niezawodność. Wrzeciono posiada bezstopniową regulację prędkości w całym zakresie.
4. Magazynek narzędzi
Zmieniacz narzędzi robota: zamontowany po stronie kolumny, tarcza narzędziowa jest napędzana i pozycjonowana za pomocą mechanizmu krzywkowo-rolkowego.
Automatyczna zmieniarka narzędzi (ATC): wykorzystuje mechanizm krzywkowy z wstępnie obciążonymi kołami zębatymi, umożliwiający szybką, cichą i precyzyjną wymianę narzędzi (zwalnianie/ładowanie narzędzia) po osiągnięciu przez wrzeciono wyznaczonej pozycji.
5. Układ chłodzenia tnącego
Wysoka wydajność chłodzenia: obejmuje pompę chłodziwa o dużym przepływie (0,48 kW, ciśnienie 3 bary) i duży zbiornik zapewniający wydajną cyrkulację.
Dwusystemowe chłodzenie: głowica wrzeciona wyposażona jest w przełączane dysze chłodzenia powietrzem/wodą, sterowane za pomocą kodu M lub panelu.
Czyszczenie: Do konserwacji maszyny dostępny jest pistolet sprężonego powietrza.
6. Układ pneumatyczny
Filtracja: Potrójna jednostka pneumatyczna usuwa zanieczyszczenia i wilgoć z doprowadzanego powietrza, zapobiegając w ten sposób uszkodzeniu/korozji podzespołów.
Zawory sterowane PLC: zapewniają szybką i precyzyjną realizację operacji zwalniania narzędzia wrzeciona, centralnego przedmuchu powietrzem, zaciskania narzędzia i chłodzenia powietrzem.
7. Układ smarowania
Centralne smarowanie automatyczne: dostarcza odmierzone ilości oleju do prowadnic i śrub kulowych za pośrednictwem dystrybutorów, co redukuje tarcie, zwiększa dokładność ruchu i wydłuża żywotność podzespołów.
8. Ochrona maszyn
Pełna obudowa: spełnia normy bezpieczeństwa, zapobiega rozpryskiwaniu się chłodziwa, gwarantuje bezpieczeństwo operatora i estetykę.
Osłony prowadnic: Osłona zabezpieczająca przed wiórami i wnikaniem chłodziwa, chroniąca śruby kulowe i prowadnice przed zużyciem/korozją.
9. Transporter wiórów (opcjonalnie)
Osłony dzielone w osi Y: kierują wióry na stół, gdzie wewnętrzna, pochylona powierzchnia kieruje je do dolnego przenośnika łańcuchowego. Przenośnik łańcuchowy: charakteryzuje się wysoką wydajnością, niskim poziomem hałasu, zabezpieczeniem przed przeciążeniem i kompatybilnością z różnymi rodzajami wiórów (fragmentowanymi lub zwiniętymi).