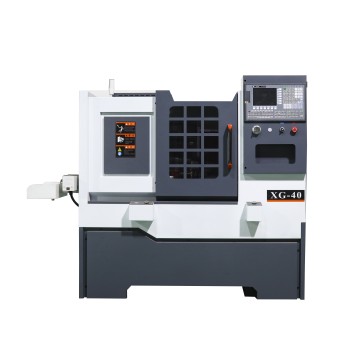
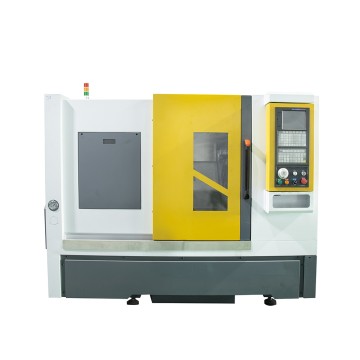
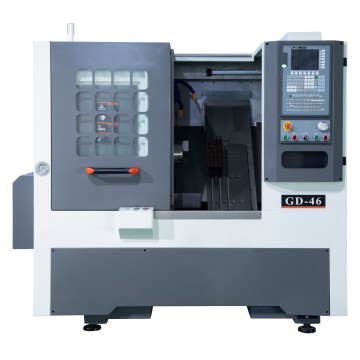
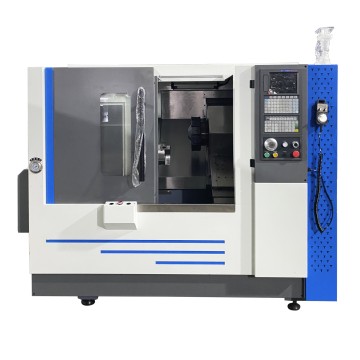
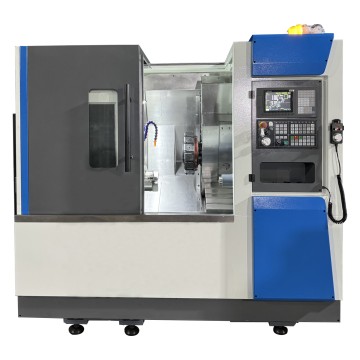
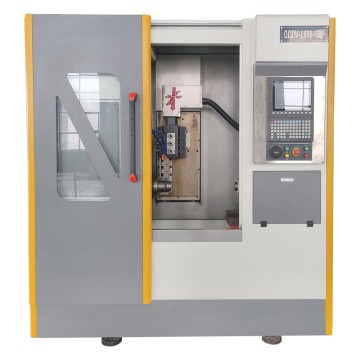
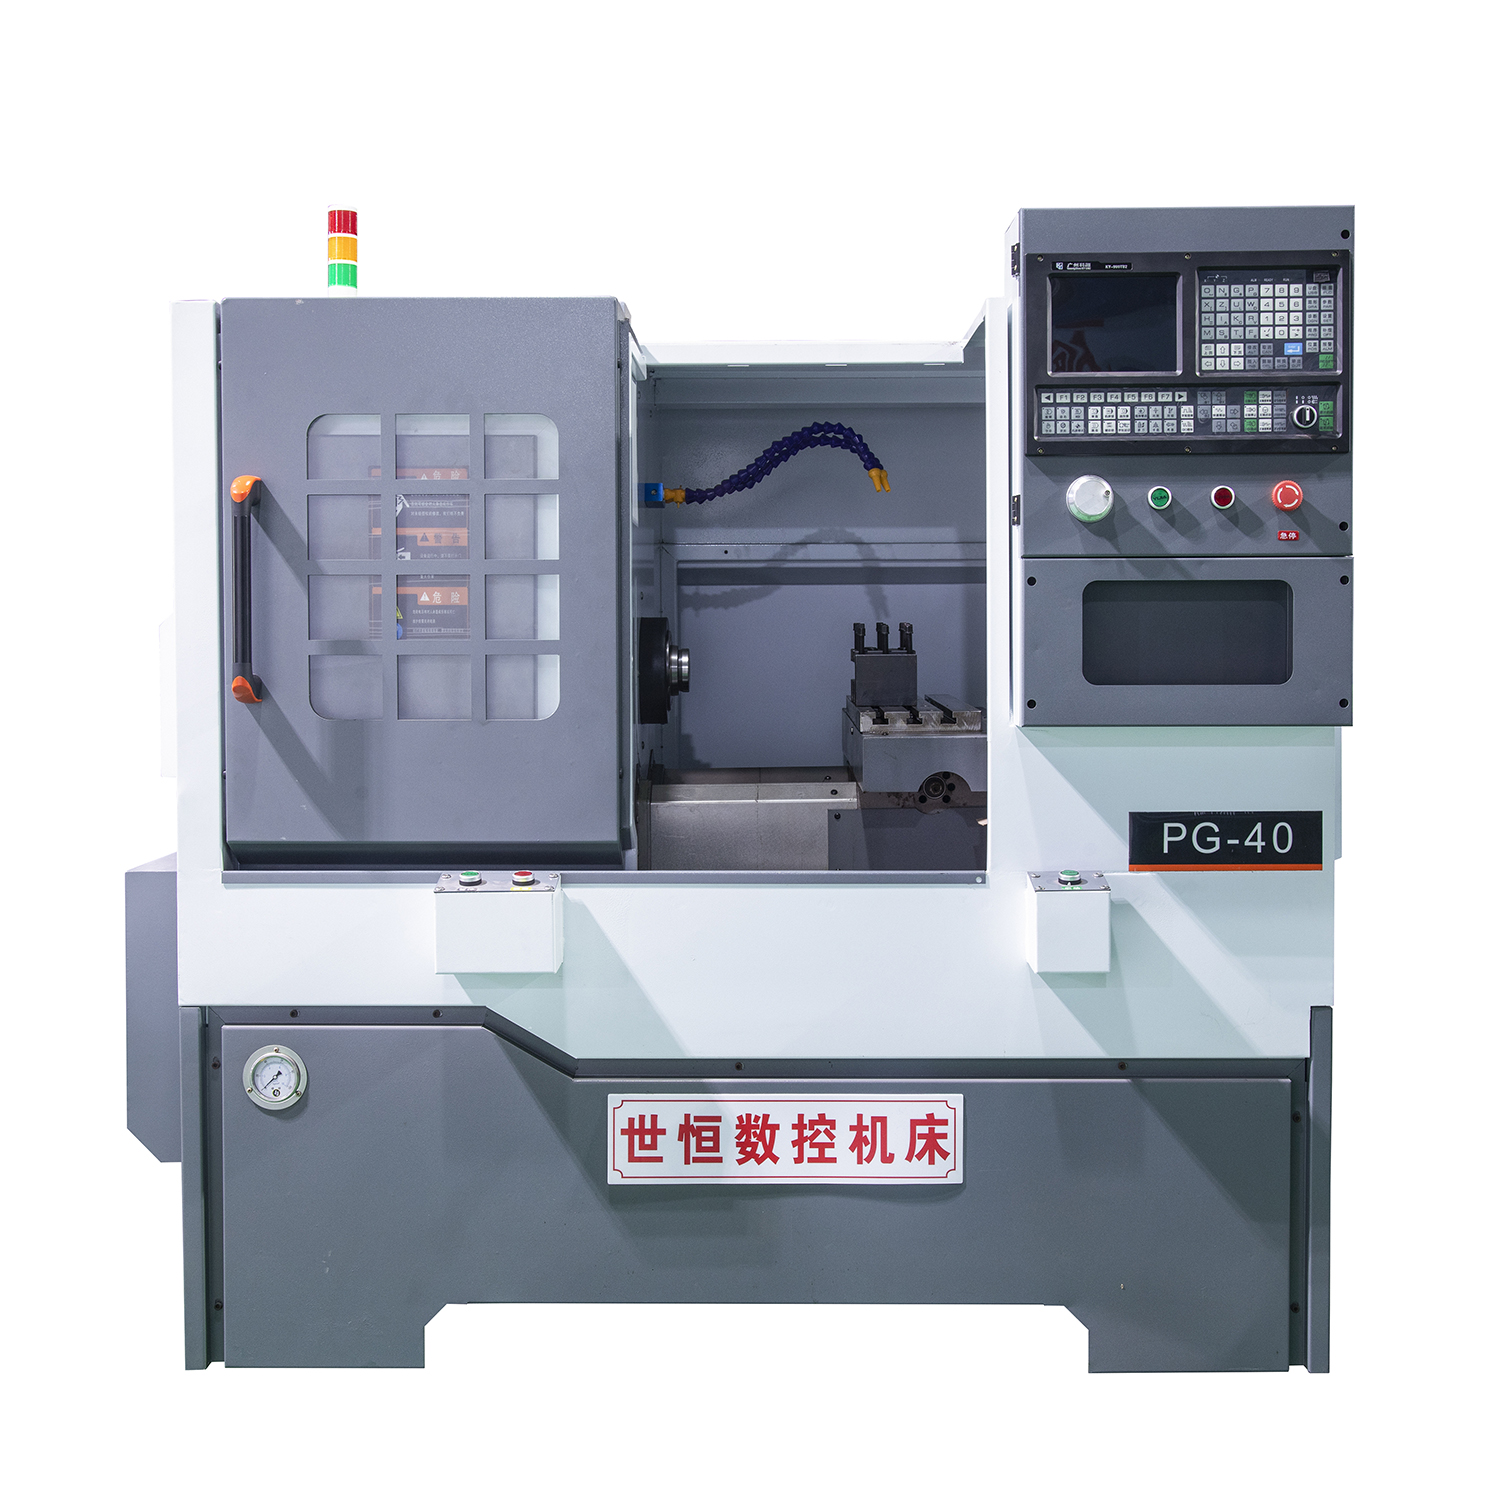


ბრტყელძირიანი CNC სახრახნისი ხაზოვანი სახელმძღვანელოთი
ტექნოლოგიური პარამეტრი
| პარამეტრი | სპეციფიკაციები | ერთეულები | X400 | XG6132 | PG40 |
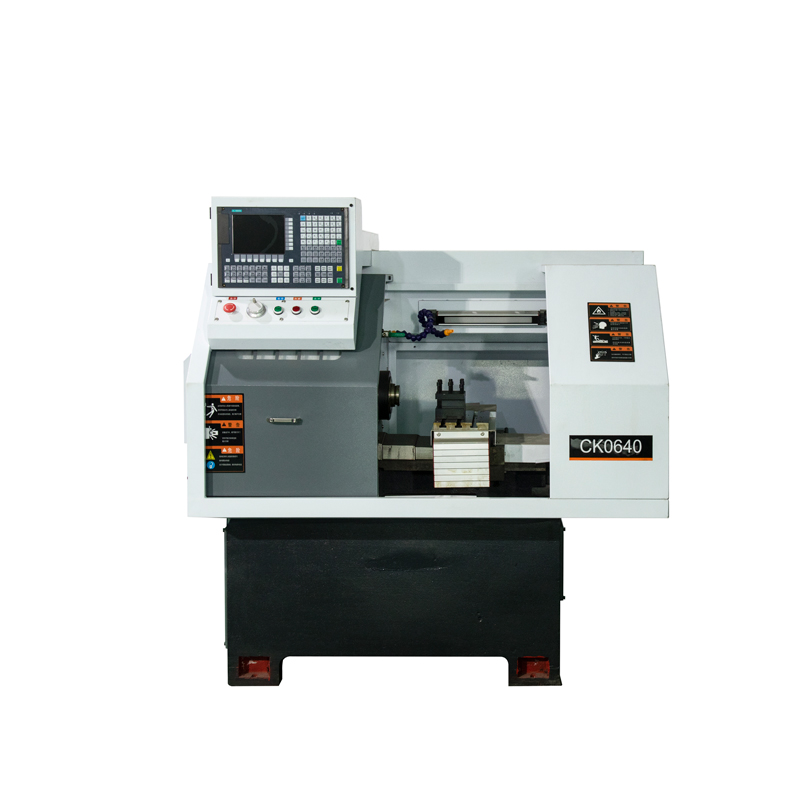
| დამუშავების სიმძლავრე | მაქსიმალური ბრუნვის დიამეტრი საწოლზე | მმ | 300 | 350 | 300 |
| მაქსიმალური დამუშავების სიგრძე | მმ | 160 | 350 | 150 | |
| მაქსიმალური ზოლის დამუშავების დიამეტრი | მმ | 40 | 40 | 40 | |
| ღერძის ხვრელის დიამეტრი | მმ | 48 | 48 | 48 | |
| X/Z მაქსიმალური დარტყმა | მმ | 700/350 | 700/350 | 700/410 | |
| ენერგოსისტემა | ღერძის მაქსიმალური სიჩქარე | ბრ/წთ | 3000 | 3000 | 3000 |
| შპინდელის ძრავა | კვტ | 4 | 4 | 4 | |
| X/Z წამყვანი ძრავა | ჩრდილოეთი/მთ | 4/4 | 4/4 | 4/4 | |
| კვების სიჩქარე | სწრაფი კვების სიჩქარე | მ/წთ | X:20/Z:20 | X:20/Z:20 | X:20/Z:20 |
| ხელსაწყოს პოსტი | მართკუთხა ხელსაწყოს ტანკის მონაკვეთის სიმაღლე | მმ | 20 | 20 | 20 |
| საბურღი ღეროს ღეროს დიამეტრი | მმ | 20 | 20 | 20 | |
| კუდის ძგიდე | ყდის დიამეტრი | მმ | / | 55 | / |
| სახელოების კონუსური ფორმა | / | MT 4 | / | ||
| სამაჯურის მოგზაურობა | მმ | / | 100 | / | |
| სიზუსტე | განმეორებადი პოზიციონირების სიზუსტე | მმ | 0.01 | 0.01 | 0.01 |
| დამუშავების სიზუსტე | მმ | 0.01 | 0.01 | 0.01 | |
| ღერძის დარტყმა | მმ | 0.01 | 0.01 | 0.01 | |
| სხვა | კვების წყარო | კვა | 7.5 | 7.5 | 7.5 |
| მანქანის წონა | კგ | 1000 | 1100 | 1100 | |
| მანქანის ზომა | მმ | 1800x1360x1600 | 2000x1200x1600 | 1600x1400x1600 |
მახასიათებლები

- სტაბილური საწოლის სტრუქტურა
ბრტყელი საწოლი, როგორც წესი, დამზადებულია მაღალი ხარისხის თუჯისგან, რომელსაც აქვს კარგი დარტყმაგამძლეობა და სტაბილურობა, რაც უზრუნველყოფს ჭრისთვის სტაბილურ სამუშაო პლატფორმას.
- ზუსტი ხაზოვანი სარკინიგზო სისტემა
ხაზოვანი რელსი იყენებს გაუმჯობესებულ მოძრავი კონტაქტის მეთოდს. ტრადიციულ მოცურების სახელმძღვანელოებთან შედარებით, ეს დიზაინი მნიშვნელოვნად ამცირებს ხახუნს და აუმჯობესებს მოძრავი ნაწილების პოზიციონირების სიზუსტეს და რეაგირების სიჩქარეს. 
კონფიგურაციის შესავალი
1.CNC კონტროლის სისტემა
-
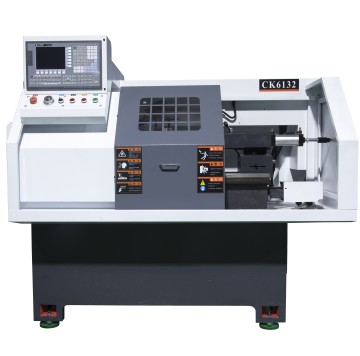
 X400, XG6132 და PG40-ის სტანდარტული კონფიგურაცია იყენებს GSK928TA2-ს
-
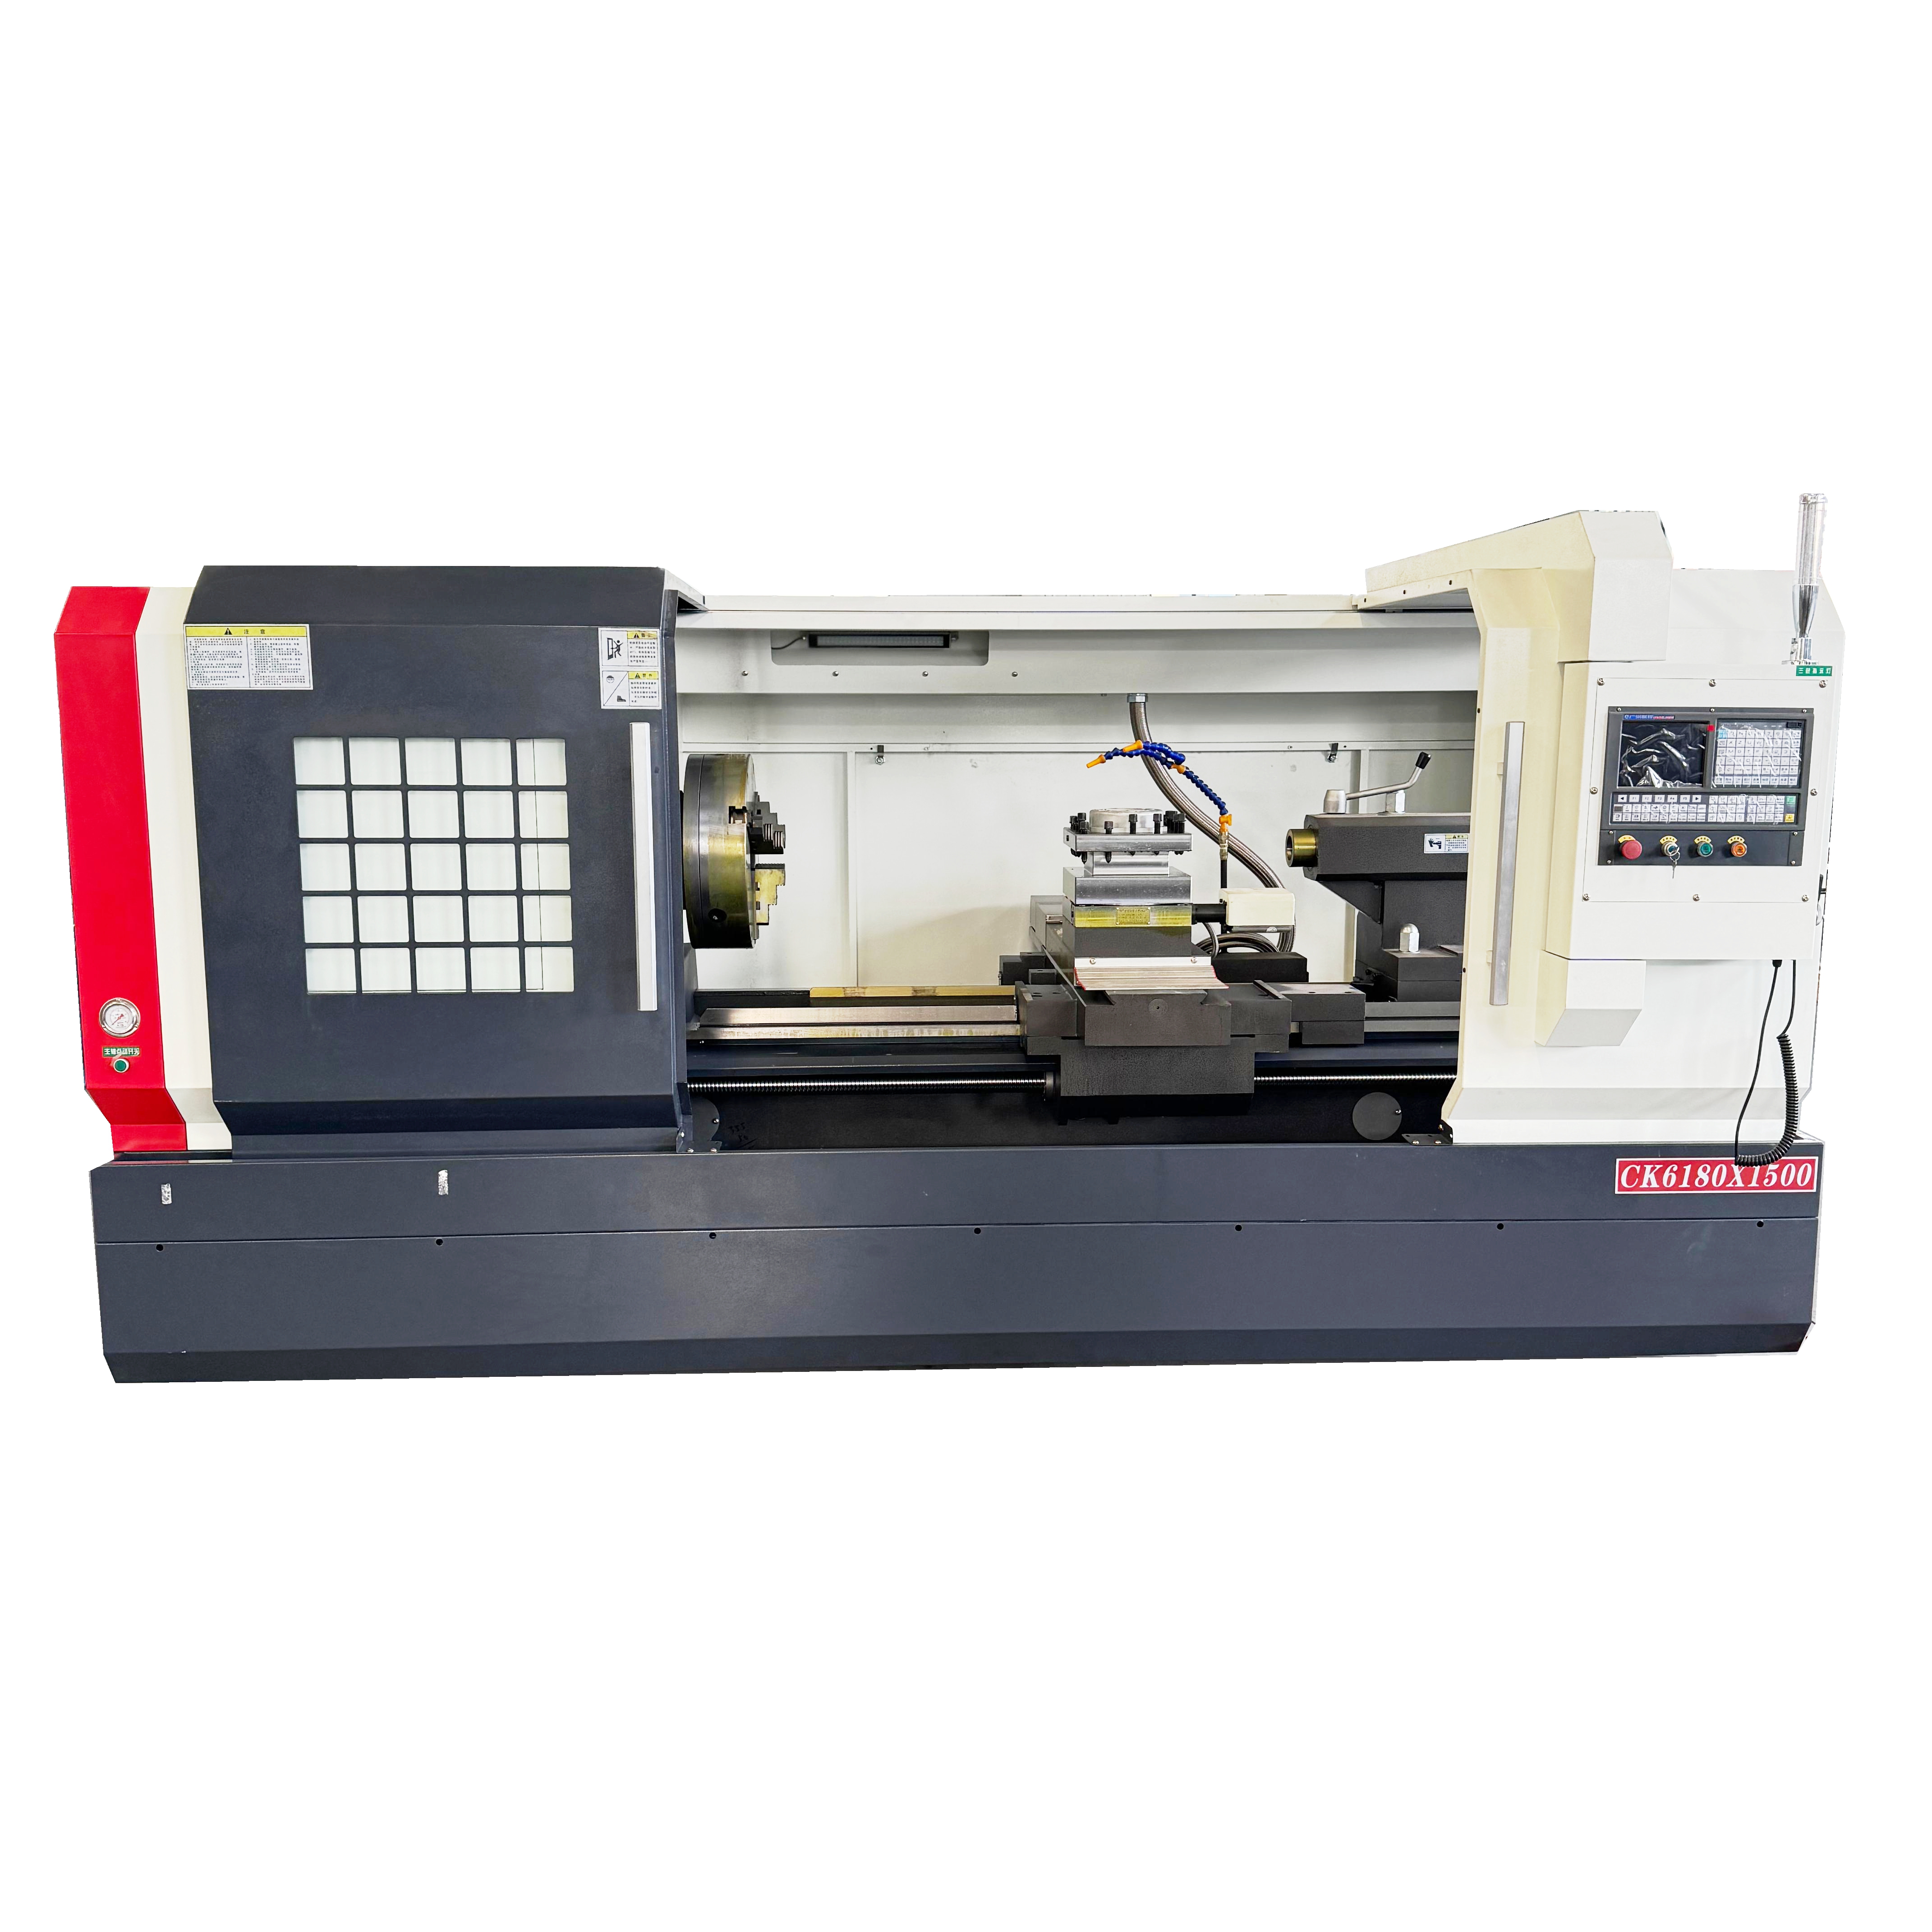
 PG40B-ის სტანდარტული კონფიგურაცია იყენებს GSK980TB3i-ს
2. შპინდელი და დამჭერი
ამ სერიის მორგება შესაძლებელია ორმაგი შპინდელებით, ხოლო ერთდროული დამუშავება უფრო მეტ დამუშავების ეფექტურობას გამოიწვევს.
X400, XG6132 და PG40-ის დამჭერები იყენებენ პნევმატურ დამჭერებს, PG40B-ის შემთხვევაში კი - ჰიდრავლიკურ დამჭერებს.


- 3. ინსტრუმენტებიX400, PG40, PG40B სტანდარტული კონფიგურაცია ხელსაწყოების რიგის საყრდენით, რომელიც ხელსაწყოებს სწორი ხაზით ამონტაჟებს, აქვს კომპაქტური სტრუქტურა და მცირე ადგილს იკავებს. საჭიროა მხოლოდ ხელსაწყოების მითითებულ პოზიციაზე გადატანა, რაც უზრუნველყოფს ხელსაწყოების სწრაფ შეცვლის სიჩქარეს და აუმჯობესებს დამუშავების ეფექტურობას.
- XG6132 4-სადგურიანი ელექტრო ხელსაწყოს საყრდენით და მექანიკური უკანა კონდახით4-სადგურიანი ელექტრო ხელსაწყოს ბოძი ელექტროძრავით ამოძრავდება. ხელსაწყოს შეცვლის ბრძანების მიღების შემდეგ, ძრავა იწყებს წინ ბრუნვას, აბრუნებს ჭიალს, რითაც ასწევს ხელსაწყოს ზედა კორპუსს და გადააქვს იგი ხელსაწყოს მითითებულ პოზიციაზე. და ბოლოს, ხელსაწყოს შეცვლის მოქმედება სრულდება ზუსტი პოზიციონირებისა და დამაგრების გზით.სხვადასხვა სამუშაო ნაწილის დამუშავების მოთხოვნების დასაკმაყოფილებლად, შესაძლებელია ხელით გადაადგილებული კუდის კონდახის გადატანა საწოლის რელსის გასწვრივ სასურველ პოზიციაზე. კუდის კონდახის პოზიციისა და კუთხის რეგულირებით, სამუშაო ნაწილი უკეთესად იქნება დამაგრებული, რაც უზრუნველყოფს სტაბილურობას და სიზუსტეს დამუშავების დროს.
